

Por que o folheado de pinho resiste à secagem
Em Para as fábricas de compensados e folheados, nem todas as espécies de madeira se comportam da mesma maneira quando chegam à secadora. Os operadores que utilizaram choupo, seringueira ou Falcata e depois mudaram para pinho aprendem rapidamente uma dura lição: a máquina não quebrou; a madeira simplesmente revida. O folheado de pinho é uma das madeiras macias mais difíceis de secar em escala industrial, e as razões estão incorporadas na química, densidade e estrutura da madeira muito antes de chegar ao torno.
O moderno…secador de folheados de madeiraé construído para remover água livre e ligada de forma eficiente. Mas o pinheiro não coopera como outras espécies. No momento em que o calor aumenta dentro da câmara, a resina amolece, as fibras se movem de maneira desigual e a folha começa a procurar uma forma de deformar, rachar ou descolorir. Entender por que isso acontece é o primeiro passo para construir uma curva de secagem que realmente funcione.
O primeiro e mais notório problema é a resina. O pinho é uma madeira macia resinosa. Seus canais de resina carregam quantidades significativas de oleorresina, e quando o folheado entra em uma zona quente acima de aproximadamente 120°C, essa resina não evapora educadamente – ela amolece, sangra e sobe para a superfície. Em uma linha tipo rolo, a resina quente adere aos rolos. Em uma linha de cinto de malha, ele reveste a correia e obstrui as aberturas do fluxo de ar. Uma vez que a resina está na ferragem, cada folha que passa pega um pouco de contaminação. O resultado é uma película pegajosa na superfície do folheado que resiste à cola durante a aplicação e recusa a pintura durante o acabamento. Pior ainda, o vapor de resina viaja com o ar de exaustão e se condensa nas superfícies do trocador de calor e nas paredes dos dutos. Ao longo de algumas semanas, o trocador perde eficiência, a pressão estática aumenta e todo o sistemaMáquina de secagem de folhas de madeiracomeça a lutar contra si mesmo. Algumas fábricas que utilizam secadores de rolos de alta temperatura operam em zonas de até 140-180°C para espécies mais duras, mas o pinho não pode ser empurrado dessa forma sem pagar por isso em confusão de resina.
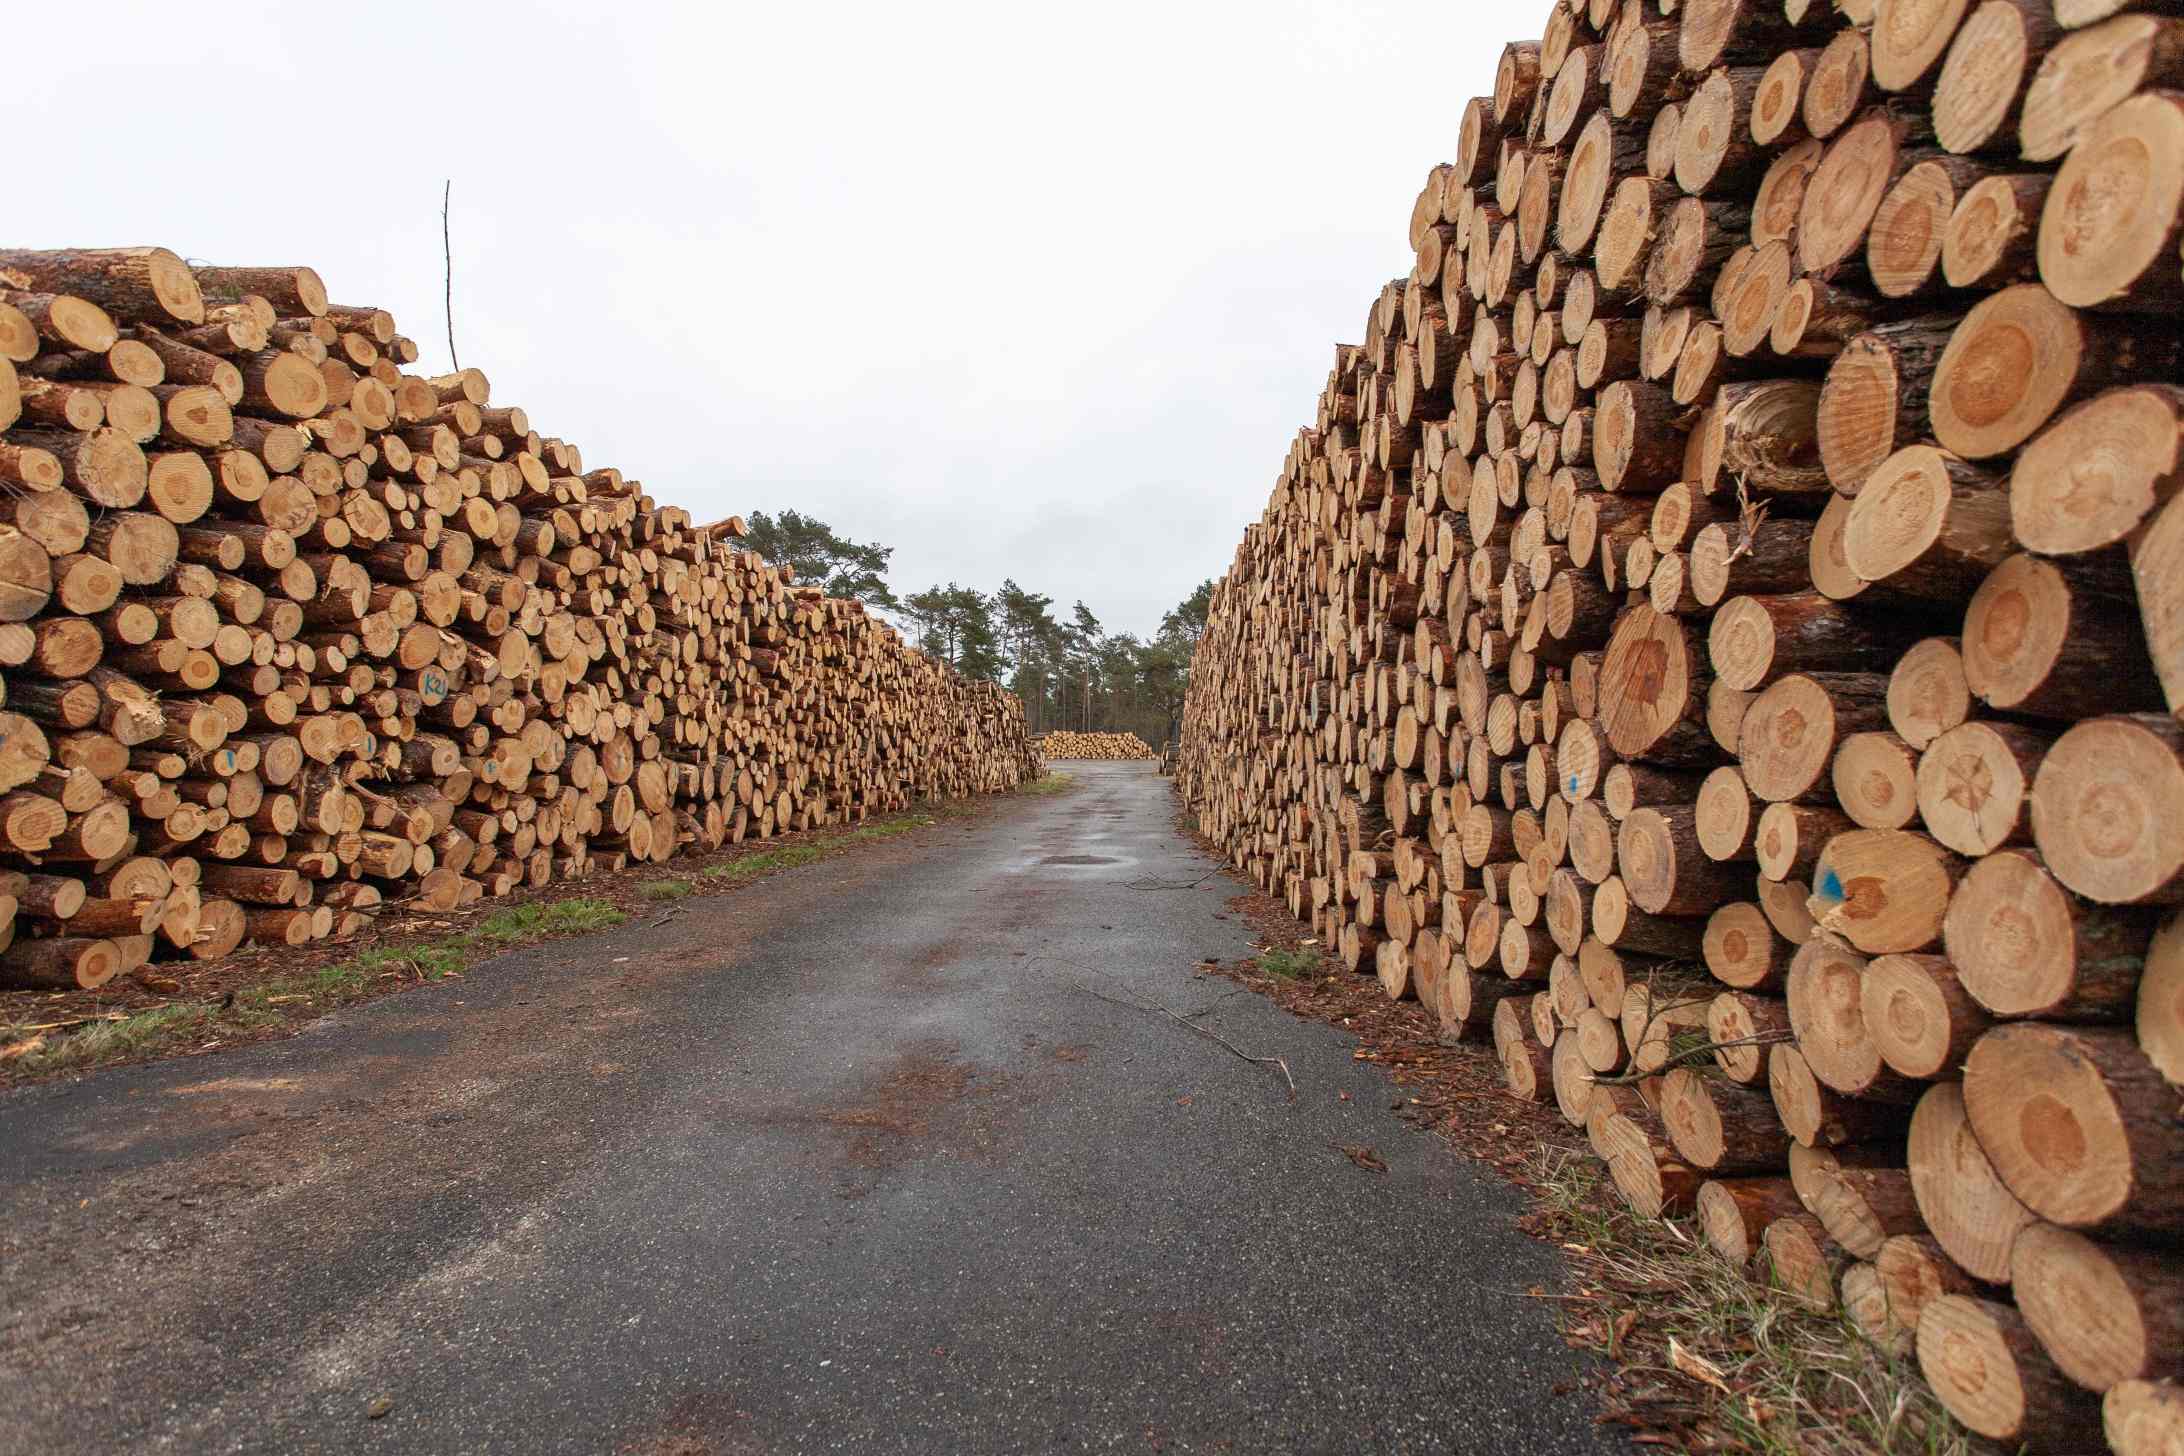
A segunda questão é estrutural. O pinheiro tem uma densidade baixa e algo variável, geralmente na faixa de 0,35–0,50 g/cm³ dependendo da espécie e das condições de cultivo. Isso parece uma vantagem – a madeira leve deve secar rápido – mas na prática acontece o oposto. O folheado de baixa densidade tem uma ligação fraca entre fibras, portanto, quando uma face seca mais rápido que a outra, a folha se enrola. Uma folha de pinho de 2,5 mm saindo do torno com alto teor de umidade enrolará em um tubo se o lado superior receber ar quente antes que o lado inferior esteja pronto. Folhas mais finas, digamos 1,6–2,5 mm, são ainda mais frágeis. Eles enrugam sob a alta velocidade do ar, rasgam nas bordas e ampliam cada pequeno defeito que uma madeira mais dura simplesmente eliminaria.
Terceiro, o pinho cria um gradiente de umidade que se recusa a relaxar. O alburno é aberto e permeável; o cerne está carregado de extrativos – ácidos resínicos, taninos, ácidos graxos – que bloqueiam parcialmente os próprios canais que a água deveria usar para escapar. Assim, a superfície da folha libera água rapidamente, cai para 6–7% e endurece formando uma casca. Enquanto isso, o interior ainda está em 30% ou mais. Empurre com mais força com a temperatura e você não corrigirá o gradiente – você assará a casca. A folha parece seca, testa seca na superfície e, dois dias depois, no pátio, ela se curva, torce ou mostra uma verificação interna de que nenhuma motoniveladora pegou na saída. Esse comportamento de “endurecimento” é o motivo mais comum pelo qual o folheado de pinho é rebaixado depois de sair do secador.
Quarto, o pinho é sensível à cor de uma forma que frustra os gestores de qualidade. Espécies como radiata, slash e pinheiro loblolly carregam pigmentos e ácidos resínicos que oxidam sob o calor. Deixe a câmara funcionar a 140 ° C como faria com a seringueira e a face de cor creme clara fica amarela, depois acastanhada e depois manchada. Para as fábricas que fornecem madeira compensada transparente, madeira folheada laminada ou qualquer coisa destinada ao mercado decorativo europeu e norte-americano, essa descoloração não é um problema cosmético – é uma rejeição. Pine deseja uma janela estreita: pré-aquecimento suave, temperatura moderada na zona principal e um acabamento macio. Qualquer coisa mais quente do que cerca de 130°C para exposição sustentada começa a prejudicar a qualidade.
Quinto, o fino folheado de pinho amplifica todos os erros no fluxo de ar e no manuseio. Em 0,100"–0,175" (2,54–4,45 mm), a folha quase não tem massa térmica. Um ponto quente localizado que um núcleo de madeira de seringueira de 5 mm absorveria sem reclamar queimará a face de um pinheiro em segundos. Uma velocidade do ventilador definida para 10% muito alta levantará a borda principal e a dobrará. Uma lacuna de rolo definida para madeira mista irá vibrar na superfície macia do pinho e deixar marcas de rolo que não lixam bem. Nada disso são “falhas de máquina”; são todos sinais de que o sistema de secagem foi afinado para uma madeira que o pinho não é.
A resposta prática é não comprar um queimador maior. É redesenhar a curva. Para folheado de pinho, a zona de pré-aquecimento deve ficar baixa - em torno de 80-90 ° C - com umidade suficiente para evitar que a água saia da superfície antes que o núcleo aqueça. A zona de secagem principal deve ser mantida na faixa de 120–130°C, e não na faixa de 140–160°C usada para choupo ou seringueira. A velocidade da linha é reduzida em relação aos cronogramas de madeira dura, para que o gradiente de umidade tenha tempo de se equalizar em vez de travar. A zona de acabamento cai para 90–110°C, e uma seção de resfriamento real puxa a temperatura da folha para menos de 40°C antes do empilhamento, de modo que o vapor preso não vaporize o feixe depois que ele sair da máquina.
A escolha do transportador é tão importante quanto a temperatura. Os secadores de rolos são comuns para folheados de núcleo, mas no pinho os rolos acumulam resina e marcam a folha, a menos que as superfícies sejam tratadas e limpas em um cronograma rigoroso. As linhas de correia de malha costumam ser a melhor escolha para material de face fina de pinho: a correia suporta a folha plana, o fluxo de ar nos dois lados mantém ambas as faces se movendo juntas e não há contato rígido do rolo para machucar as fibras macias. De qualquer maneira, osecador de folheados de madeiraprecisa de trocadores de calor isolados por zona, ventiladores de circulação independentes por zona e uma receita de PLC que bloqueie a curva do pinheiro para que o próximo turno não possa “aumentar um pouco” e desfazer todo o cronograma.
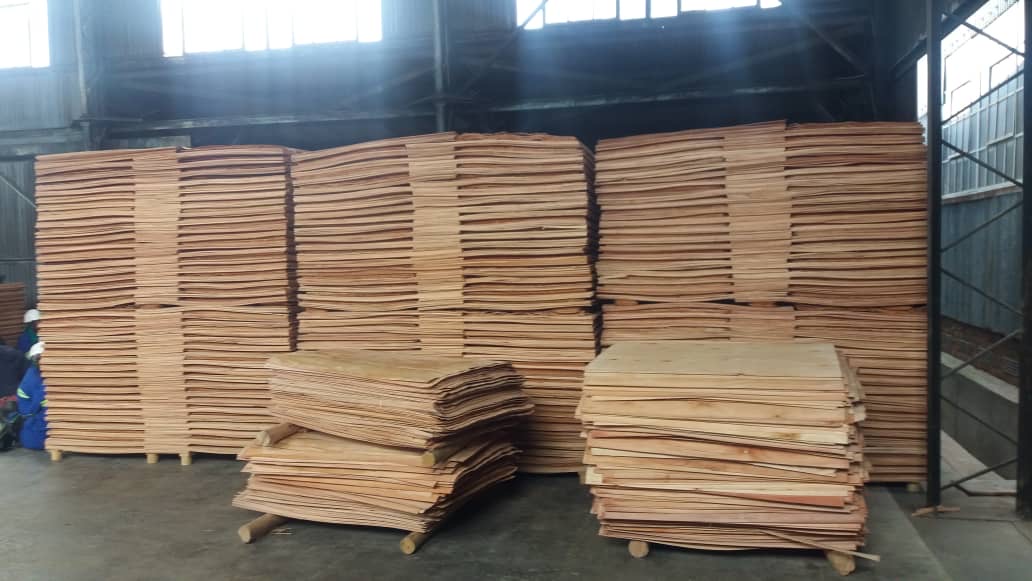
O design do escapamento merece atenção especial para o pinho. Como a resina sai com o ar úmido, oo sistema de exaustão tem que remover o vapor sem despejar todo o calor sensível. Um bem equilibradoMáquina de secagem de folhas de madeirarecircula 80–90% do ar da zona, esgota apenas a fração carregada de umidade e direciona essa exaustão através de um circuito de recuperação de calor para que o ar de reposição que entra seja pré-aquecido. Especialmente no pinho, o calor recuperado se paga duas vezes: uma vez na economia de combustível, uma vez na redução do acúmulo de resina porque os dutos não oscilam tão violentamente entre o quente e o frio. As usinas que ignoram a recuperação de calor nas linhas de pinheiro geralmente se arrependem dentro de uma temporada, quando a incrustação do trocador exige paradas semanais.
Disciplina de manutenção é a parte que ninguém coloca no folheto. As linhas de pinheiro precisam de um ritmo de limpeza. Os rolos ou correias são raspados de acordo com um cronograma – geralmente a cada uma ou duas semanas, dependendo do rendimento e da carga de resina. Os dutos são abertos e o filme condensado é removido antes de polimerizar em um revestimento semelhante a verniz. As pás do ventilador são verificadas porque o desequilíbrio da resina prejudica a rotação e cria um fluxo de ar irregular que nenhum controlador pode compensar totalmente. UMsecador de folheados de madeira processar pinho não é um ativo de “configurar e esquecer”; é um sistema que recompensa a serração que trata a resina como o contaminante que ela é.
O lado comercial é onde a secagem do pinho finalmente faz sentido. Sim, a velocidade da linha cai em comparação com o choupo. Sim, a mão de obra de limpeza aumenta. Sim, a janela de temperatura é mais estreita. Mas o pinho é barato, abundante e muito procurado em contraplacado de construção, graus de embalagem e produtos laminados. As serrações que ganham com o pinho não são as que andam atrás da máquina da moda — são as que mantêm a humidade final em 8–12%, mantendo baixa a rejeição por fissuras de bordo e ondulação, e entregando uma folha em que a linha de colagem pode confiar. Quando uma Máquina de secagem de folhas de madeira mantém esse envelope turno após turno, a ligeira perda de rendimento é irrelevante face ao ganho em grau de face vendável.
A experiência da Shine Machinery com serrações do Sudeste Asiático e orientadas para a exportação aponta na mesma direção. Os programas de secagem para pinho são armazenados como uma receita própria: entrada baixa, zona principal moderada, saída suave, arrefecimento real e um plano de limpeza inscrito no procedimento operacional padrão, em vez de deixado ao acaso. Quando um secador de quatro camadas processa espécies mistas, a passagem do pinho recebe o seu próprio mapa de zonas e a sua própria velocidade de linha, para que não se peça à máquina que seque bétula e pinho na mesma curva. O objetivo não é forçar o pinho a comportar-se como madeira de folhosas. O objetivo é deixar o pinho secar como o pinho realmente quer — lento o suficiente para a resina exsudar em vez de ferver, uniforme o suficiente para que a folha se mantenha plana, frio o suficiente para que a cor sobreviva.
Os operadores que estão a começar a trabalhar com pinho cometem um erro previsível: veem a folha verde com 60–100% de humidade e assumem que o secador “não é suficientemente agressivo”. Então abrem o queimador, aceleram os ventiladores ao máximo e veem a zona de saída a acumular folhas aparentemente secas. Um dia depois, o responsável da qualidade tem nas mãos folhas que indicam 5% na sonda de superfície e 14% no teste de estalo. Isto não é um problema do secador. É o pinho a recordar à serração quem está no comando. A solução raramente passa por mais calor. Passa por menos calor, mais tempo, melhor equilíbrio do fluxo de ar e uma rotina de limpeza de resina que seja realmente cumprida.
Nada disto significa que o pinho não possa ser secado em volume. Com certeza que pode. Serrações em Guangxi, Fujian, Vietname e no sul dos Estados Unidos operam linhas de folheado de pinho com tonelagens significativas. As que continuam lucrativas são as que deixaram de tratar o pinho como uma versão de madeira branda do choupo e começaram a tratá-lo como o material carregado de resina, de baixa densidade e sensível à cor que ele realmente é. Aquecem previamente com delicadeza. Secam com firmeza, mas sem ferocidade. Arrefecem completamente. Limpam sem tréguas. E deixam que o medidor de humidade — e não o termómetro — lhes diga quando a folha está pronta.
Por isso, da próxima vez que alguém perguntar por que razão o folheado de pinho é “difícil de secar”, a resposta honesta não é que o equipamento esteja errado. É que o pinho chega com resina nos canais, fragilidade nas fibras, pigmento nas paredes celulares e um gradiente de humidade que não se deixa apressar. Um competente secador de folheados de madeira não vence essas características pela força bruta. Trabalha com elas — zona a zona, grau a grau — até que uma folha húmida, ondulada e carregada de resina saia plana, uniforme, pronta para colagem e com a cor certa. É esse o trabalho todo. Tudo o resto é apenas manter os rolos limpos e o registador a funcionar.
No fim, o pinho ensina disciplina a uma fábrica. Pune os atalhos e recompensa a paciência. Se o operar a quente e de forma preguiçosa, vai enterrar-se em rejeições, acumulação de resina e reclamações de reclassificação. Se o operar com uma curva verdadeira — pré-aquecimento baixo, zona principal a 120–130 °C, acabamento suave, arrefecimento abaixo de 40 °C, exaustão disciplinada, limpeza programada —, o pinho torna-se aquilo que sempre poderia ter sido: um folheado barato, abundante e perfeitamente utilizável, que seca limpo e vende de forma constante. A máquina só é tão inteligente quanto a curva que lhe der. Para o pinho, a curva é tudo.