

A Próxima Vida da Folha de Madeira Seca
Assim que o folheado sai do secador com o nível de humidade correto — normalmente 8%–12% para o miolo de contraplacado e um intervalo mais restrito de 6%–10% para folheado decorativo ou de engenharia — começa a verdadeira cadeia de valor do fabrico. A secagem é apenas a etapa de preparação. Uma folha que sai de um secador de folheado de esteira de malha ou de um secador de folheado de rolos ainda é apenas madeira fina. O que acontece a seguir decide se se torna material de embalagem barato, contraplacado estrutural, folheado para faces de mobiliário ou uma superfície arquitetónica de gama alta.
O primeiro passo de transformação profunda é a classificação e o controlo de defeitos. As folhas secas são empilhadas, inspecionadas e separadas por qualidade visual, espessura, planura e uniformidade de humidade. Os folheados de face e de verso — aqueles com veio limpo, cor uniforme e sem defeitos abertos — são encaminhados para superfícies visíveis. Os folheados de núcleo com nós, pequenas fendas ou variação de cor vão para o interior, onde a aparência não importa, mas a estabilidade dimensional sim. Nas fábricas modernas, isto já não é puramente manual. Scanners de humidade em linha, classificadores visuais com IA e linhas de largura/corte classificam as folhas para que o operador de montagem nunca tenha de adivinhar. Uma folha mal seca falhará aqui; uma folha bem seca torna-se um ativo premium.
Após a classificação vem a reparação e a composição. Fitas estreitas provenientes do torno de descasque são unidas em folhas inteiras por juntas de topo biseladas, juntas de dedos ou máquinas de junção sem fita. Buracos, galerias de vermes e rasgões nas bordas são remendados com massa de madeira correspondente ou com peças de reparação perfuradas e tapadas. Para linhas decorativas, as tiras são compostas em disposições combinadas de flitch: bookmatch, slipmatch, radial match ou painéis sequenciados para átrios de hotéis e mobiliário de luxo. O folheado de engenharia vai mais longe — tiras tingidas são remontadas em blocos, fatiadas novamente e transformadas em faces uniformes de “linha fina” ou reconstituídas que se parecem com nogueira, ébano ou teca sem depender de toros raros.
Segue-se a colagem. O folheado seco passa por espalhadores de cola de rolo, revestidores de cortina ou sistemas de colagem por extrusão. Os folheados do núcleo recebem adesivo em ambos os lados; os folheados de face são frequentemente mantidos sem cola no lado visível para evitar a migração do adesivo. A ureia-formaldeído é comum para contraplacado de mobiliário interior, os sistemas de fenol-formaldeído ou WBP para contraplacado exterior, marítimo e para cofragens de betão, e os adesivos de baixo formaldeído ou do tipo MDI para painéis de exportação destinados à conformidade com a CARB, a EPA ou E0/E1. A dosagem de cola é importante: demasiado pouca significa linhas de cola famintas e delaminação; demasiada significa peso do painel, risco de formaldeído e marcas de migração sob o verniz. Um folheado que saiu do secador com 10% de humidade cola de forma previsível. Uma folha com 4% ou 18% luta contra o adesivo e arruína o ciclo de prensagem.
A montagem é onde a estrutura é concebida. Os folheados são empilhados de modo que as lâminas adjacentes fiquem a 90 graus — contracolagem cruzada — que é a razão de existir do contraplacado. Números ímpares de lâminas mantêm o painel equilibrado: 3 lâminas para painéis leves de mobiliário, 5 e 7 lâminas para portas e painéis arquitetónicos, 9 lâminas ou mais para pavimentos de camiões, pavimentos de contentores e estruturas marítimas. O folheado de face de alta qualidade fica no exterior; o folheado são mas mais barato fica no interior. Para LVL e madeira para vigas, muitas lâminas finas são empilhadas numa única direção de veio para maximizar a resistência à flexão. Para painéis decorativos de parede, um único folheado de face bonito é laminado sobre um substrato de MDF, aglomerado de partículas ou contraplacado. A função do secador era garantir que nenhuma destas camadas se movesse, empenasse ou rachasse durante a prensagem.
A prensagem a frio vem a seguir. O pacote montado entra numa prensa a frio a 0,8–1,0 MPa durante 15–20 minutos. Isto consolida a pilha, expulsa o ar retido, evita o deslocamento das folhas e inicia a fase de gelificação do adesivo. As fábricas que ignoram ou apressam a prensagem a frio veem frequentemente falhas em “corda de telefone”, folhas desalinhadas e exsudação de face na prensa a quente. A prensagem a frio é pouco dramática mas de grande consequência: transforma uma sanduíche solta numa placa coerente.
A prensagem a quente é o coração do processo. Sob 110–150 °C e vários quilogramas por centímetro quadrado de pressão, a resina termoendurecível estabelece ligações cruzadas e fixa as folhas de folheado numa única placa rígida. Os sistemas fenólicos necessitam de mais calor e tempo; os sistemas de ureia curam mais rapidamente, mas resistem menos à água. O tempo de prensagem varia com a espessura: um painel de 18 mm pode permanecer sob os pratos 7–10 minutos, enquanto um painel decorativo de 4 mm pode precisar apenas de alguns minutos. Após a ejeção, os painéis estão demasiado quentes e com tensões internas para serem manuseados de forma brusca. Seguem para plataformas de arrefecimento ou estantes de viragem, onde o calor residual se dissipa e a humidade se equaliza. O corte prematuro nesta fase provoca retorno elástico e ondulação nas bordas.
O processamento pós-prensa transforma o painel curado num produto vendável. As lixadoras calibradoras de banda larga levam o painel à espessura exata — frequentemente ±0,3 mm para contraplacado calibrado. As aparadeiras de dupla face cortam-no em esquadria para 1220×2440 mm, 1250×2500 mm ou dimensões arquitetónicas personalizadas. As estações de massa preenchem nós e fendas na face para que os defeitos não se transmitam através do melamina, HPL ou filme fenólico. Segue-se o ciclo de valor acrescentado: revestimento com filme para cofragem de betão, impregnação com melamina para mobiliário, colagem de HPL para painéis de laboratório e de lojas, primário UV e verniz para faces de mobiliário, selagem de bordos com tinta bloqueadora de humidade e marcação com código de barras/rastreabilidade para mercados de exportação.
Os cenários de aplicação determinam até onde vai o processamento profundo. Para contraplacado de construção, o objetivo é a integridade estrutural: folhas contracoladas, cola WBP, superfícies lixadas ou revestidas com filme, faces de cofragem de betão reutilizáveis. Para mobiliário e carpintariao próprio folheado seco é o protagonista do produto — carvalho, nogueira, teca, choupo reconstituído ou eucalipto de linha fina — laminado sobre substrato, lixado até 150–220 grit, tingido, lacado e emparelhado em espelho nas frentes dos armários. Para portas e painéis de parede, o folheado é composto para continuidade do padrão em grandes superfícies; um corredor de hotel pode exigir cinquenta folhas de porta com veio quase idêntico. Para pavimentos de contentores e carroçarias de camiões, o folheado de madeira dura seca é prensado com resina fenólica numa placa extremamente densa e resistente ao impacto. Para interiores arquitetónicos decorativos, o folheado de engenharia é cortado, unido, reforçado, prensado, lixado e acabado até parecer madeira maciça, mas com desempenho superior à madeira maciça.
Um bom exemplo é uma fábrica de painéis para mobiliário. O folheado de borracha ou choupo obtido por corte rotativo é seco até cerca de 9% de humidade, classificado em A/B/C, remendado, colado com resina de ureia E1, disposto em 5 camadas, prensado a frio, prensado a quente a 125 °C, arrefecido durante a noite, lixado e, em seguida, um folheado decorativo de 0,5 mm — natural ou engineered — é laminado na superfície numa segunda prensagem. O contraplacado de base confere estabilidade; o folheado da face confere preço. Sem uma secagem correta a montante, a face decorativa forma posteriormente bolhas, o substrato de MDF fica visível ou o painel empena no armazém do cliente.
Outro exemplo é o contraplacado com película para construção. O folheado interior de madeira de lei seca é colado com resina fenólica, prensado, arrefecido, lixado e depois enviado através de uma prensa de revestimento com película, onde o papel impregnado com fenólico se liga a ambas as faces. O resultado resiste a dezenas de betonagens. Aqui, o processamento profundo tem menos a ver com beleza e mais com durabilidade química: cola impermeável, superfície fechada, bordos selados, desmoldagem repetida sem delaminação.
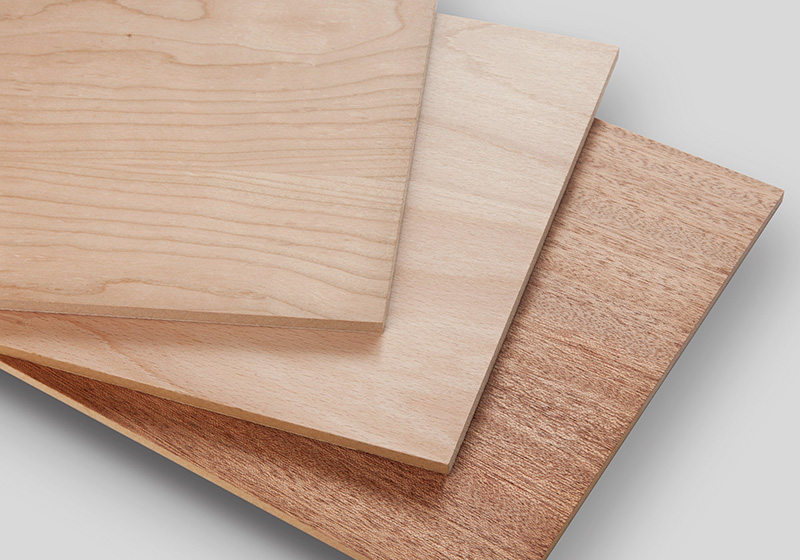
O folheado de engenharia acrescenta ainda outra camada. Após tingimento e recombinação, a folha cortada é seca suavemente, composta em folhas inteiras, laminada sobre o substrato, lixada com cuidado — a lixagem agressiva destrói superfícies peroladas ou com veios — e depois acabada com selante, camada de base e camada de topo. As aplicações vão desde interiores de iates e cabines de aviação até instalações comerciais e revestimento de paredes residenciais de luxo. O secador para este segmento deve ser suave; o processo a jusante deve ser mais limpo do que o trabalho comum com contraplacado.
Em suma, a folha seca não se limita a “tornar-se contraplacado”. Torna-se aquilo que o mercado paga. O material de núcleo torna-se estrutura invisível. O material de face torna-se o motivo pelo qual um comprador escolhe um armário em vez de outro. A folha engenheirada torna-se identidade de marca para hotéis, escritórios e residências de alto padrão. Reparação, emenda, colagem, montagem cruzada, prensagem a frio, prensagem a quente, calibração, corte de acabamento, sobreposição, acabamento e classificação são as etapas que convertem uma fita de madeira frágil numa placa engenheirada com resistência previsível, dimensões estáveis e valor comercial real.
Para os fornecedores de equipamentos, a lição é clara: um secador de folhas de madeira nunca deve ser vendido como uma máquina isolada. É o primeiro dominó. Se a folha sair do secador com humidade uniforme, geometria plana e superfície intacta, todas as máquinas a jusante — espalhadora, compositora, prensa a frio, prensa a quente, lixadora, laminadora — funcionam melhor. Se sair demasiado seca, demasiado húmida ou demasiado ondulada, toda a fábrica paga a jusante: mais remendos, mais cola, mais rejeições, mais reclamações. A secagem prepara a madeira; o processamento profundo cria o produto; a aplicação define o preço.
É por isso que a Shine Machinery continua a dizer aos clientes: não perguntem apenas “quão rápido pode funcionar o secador”. Perguntem “no que se vai transformar esta folha de madeira?” Uma face de nogueira engineered de 0,4 mm para um hotel no Dubai não é o mesmo animal que um núcleo de madeira de borracha de 2,5 mm para uma fábrica chinesa de contraplacado de construção. A mesma palavra — folha de madeira — uma viagem muito diferente após o secador.
Do descascador ao painel, a folha seca já não é apenas madeira. É inventário, estrutura, superfície, marca e margem — tudo ao mesmo tempo. O secador define o teto; o processamento profundo decide quão perto a fábrica chega dele.