

Secagem de folheados de madeira macia: principais precauções
Na indústria de fabrico de contraplacado e folheado, a secagem é a fase que consome mais energia e é mais crítica para a qualidade. No caso dos folheados de madeira macia — como o choupo, o pinheiro, o abeto, o eucalipto e o tilo —, os desafios multiplicam-se. As madeiras macias têm uma estrutura mais solta, menor densidade, fibras mais curtas e maior suscetibilidade a defeitos como enrolamento, felpudo, aderência às telas metálicas, mancha azul, exsudação de resina e teor de humidade irregular. Ao contrário das madeiras duras, as madeiras macias exigem uma abordagem mais suave e controlada: arranque a baixa temperatura, aquecimento por fases, transição com elevada humidade, desumidificação lenta e transporte lento com ar leve.
Para as fábricas de contraplacado e os produtores de folheado que visam os mercados internacionais, dominar a secagem de folheado de madeira macia não se resume a reduzir os custos energéticos; tem um impacto direto na classe do produto, no consumo de cola e na qualidade da laminação a jusante. Este artigo descreve as precauções essenciais e as melhores práticas para a secagem de folheados de madeira macia, com base em experiência de produção comprovada no terreno.
1. Triagem pré-secagem: mais importante do que os parâmetros
Muitas fábricas avançam diretamente para a definição das temperaturas do secador, mas a verdadeira chave para uma secagem estável está na triagem antes de os folheados sequer chegarem à alimentação.
Separar por espécie. O pinho contém resina, o eucalipto é propenso ao colapso e à fenda de topo, o choupo é macio e enrola-se facilmente. Cada um exige uma curva de secagem distinta. Nunca os misture num mesmo lote.
Separar por espessura. Mantenha a variação de espessura dentro de ≤0,2 mm por lote. Misturar folheados grossos e finos garante que uma folha fique sobresecada enquanto outra permanece húmida.
Separar por teor de humidade inicial (TH). O cerne e o borne têm frequentemente TH inicial drasticamente diferente, especialmente no pinho. Se possível, seque-os separadamente para evitar diferenças de TH final de 3–5 pontos percentuais.
Pré-escorrer após o corte. Não alimente o secador diretamente com folheados a pingar água. Deixe-os escorrer ao ar durante 2–4 horas após o corte rotativo. Isto reduz a carga sobre o secador principal e poupa combustível.
2. Curva de temperatura: evitar a “crosta superficial”
Os folheados de madeira mole são extremamente sensíveis ao calor elevado súbito. Se a humidade superficial evaporar demasiado depressa, forma-se uma “crosta” dura que retém a humidade interna, resultando num exterior seco e num interior húmido, acompanhado de enrolamento e fendilhamento.
Um perfil de temperatura multi-etapas recomendado para secadores contínuos de esteira de malha é:
Fase |
Temperatura |
Humidade relativa |
Objetivo |
|---|---|---|---|
Pré-aquecimento |
40–50 °C (104–122 °F) |
60–70% |
Amolecer a lenhina, iniciar a migração da humidade interna |
Secagem a taxa constante |
60–75 °C (140–167 °F) |
40–50% |
Remover a água livre, zona principal de desidratação |
Fase de velocidade decrescente |
70–80 °C (158–176 °F)pinho ≤80 °C |
20–30% |
Remover a água ligada, equilibrar o teor de humidade |
Equilíbrio/Arrefecimento |
50–60 °C (122–140 °F) |
50–60% |
Aliviar o stress, prevenir a distorção causada pelo arrefecimento súbito |
Nota crítica:Para madeiras moles resinosas como o pinho e o abeto, nunca exceda 80 °C (176 °F). Temperaturas mais elevadas causam exsudação excessiva de resina, amarelecimento e fragilização. O choupo pode tolerar picos ligeiramente superiores, mas mesmo em linhas contínuas, mantenha a zona de alta temperatura breve e evite o calor total prolongado.
3. Controlo da humidade: desumidificar lentamente, reumidificar quando necessário
O gradiente de humidade deve ser suave. A desumidificação rápida é inimiga da qualidade do folheado de madeira mole.
Comece com humidade elevada (60–70 % HR) para evitar que a superfície seque demasiado depressa.
Aumente gradualmente a desumidificação, mas nunca abra totalmente os registos de exaustão de uma só vez.
Se aparecer branqueamento nas bordas ou microfissuras, ative imediatamente a pulverização de vapor durante 10–15 minutos para aumentar a humidade superficial. Isto permite que a humidade interna continue a migrar para o exterior.
Prevenir o azulado no pinho.Secar suficientemente rápido na fase inicial para reduzir rapidamente o teor de humidade (MC) da superfície, mas manter a temperatura moderada para evitar problemas com a resina.
4. Velocidade e distribuição do ar: suave, uniforme, sem sopro excessivo
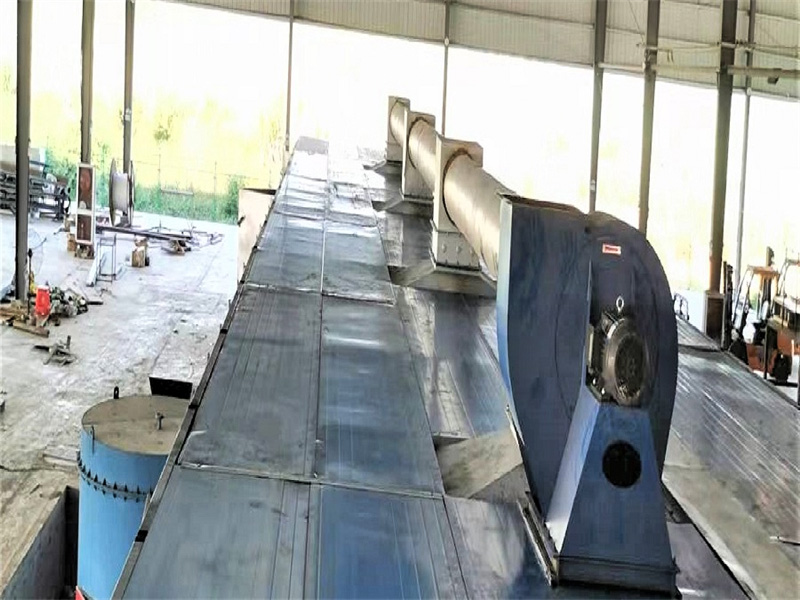
Folheados de madeira macia, especialmente folhas finas (<0,6 mm), podem facilmente ser levantados, enrugados ou secos nas bordas por um fluxo de ar excessivo.
Manter a velocidade do ar entre 0,5–2 m/s. Utilizar o limite inferior para folheados finos e o limite superior para os mais espessos.
O ar a alta velocidade faz com que as folhas finas se virem e enruguem, com as bordas a secarem e a racharem primeiro.
Garantir bicos de ar superiores e inferiores simétricos com pressão uniforme. A diferença de temperatura da câmara deve ser ≤3 °C (5,4 °F); caso contrário, a mesma folha pode sair com um lado a 6% de humidade e o outro a 14%.
Utilizar inversores de frequência (VFDs) em ventiladores: baixo caudal de ar no pré-aquecimento, aumento na secagem principal, redução novamente no equilíbrio.
5. Técnicas antienrolamento e antifissuração
É aqui que muitas linhas de produção falham. Implemente estes métodos comprovados:
Sobreposição das bordas durante a alimentação.Ao alimentar tiras contínuas de folha de madeira, sobreponha as bordas de duas folhas consecutivas em 1–2 cm. Isto reduz a velocidade de evaporação nas bordas e previne o problema de “centro húmido, bordas enroladas”.
Pulverização nas bordas. Pulverize uma névoa fina de água em ambas as bordas (cerca de 6 mm de largura) da tira de folha de madeira. Isto atrasa a secagem das bordas — particularmente eficaz para eucalipto e pinho.
Secagem sob pressão. Dê prioridade a secadores de tipo prensa de correia metálicaousecadores de tipo rolo. A ligeira pressão aplicada a alta temperatura suprime a ondulação e a deformação.
Fita de reforço. Aplique fita de reforço ao longo de ambas as bordas de folhas de madeira contínuas longas para prevenir a fenda nas extremidades.
Medidas antiaderentes. As madeiras moles (especialmente o pinho) tendem a aderir às correias de malha em condições quentes e húmidas. Utilize materiais antiaderentes nas correias e limpe a resina e os resíduos de madeira em cada turno para evitar marcas e furos.
6. Teor de humidade final e manuseamento pós-secagem
Teor de humidade alvo: 8–12%. Para o contraplacado, procure 8–10%; para o contraplacado de construção com película, 10–12% é aceitável.
Instale um medidor de humidade online na saída para feedback em tempo real e ajuste automático da velocidade da correia para evitar a secagem excessiva e a fragilidade.
Nunca empilhar imediatamente após a saída. Encaminhar os folheados através de uma zona de arrefecimento tampão a 40–50 °C (104–122 °F) durante 30–60 minutos para evitar a deformação por choque térmico.
Acondicionamento (re-humidificação) durante 12–24 horas a 40–50 °C com humidade próxima da do ambiente de utilização. Isto reduz o gradiente de teor de humidade entre o interior e a superfície para <3%.
Durante o armazenamento, colocar os folheados planos em camadas únicas com espaços de ventilação. Não aplicar pesos pesados, pois isto pode causar deformação secundária se ocorrer reabsorção de humidade.
7. Precauções Específicas por Espécie (Referência Rápida)
Espécies |
Risco principal |
Precaução essencial |
|---|---|---|
Pinho |
Exsudação de resina, azulado, amarelecimento |
Manter ≤80°C, limpar a resina prontamente, prevenir o azulado |
Eucalipto |
Colapso, fendas nas extremidades |
Início a baixa temperatura e alta humidade; pré-secagem ao ar até 20–30% de teor de humidade antes da secagem mecânica |
Choupo |
Desgaste das bordas, desfiamento e quebra |
Ar suave, transporte lento, pulverização nas bordas, secagem por pressão |
Abeto/Pícea |
Baixa densidade, sopros excessivos |
Utilizar o limite inferior de velocidade do ar, garantir a tensão da correia de malha |
Tília |
Fragilidade, descoloração |
Teor de humidade final não inferior a 8%, arrefecer lentamente após a secagem |
8. Deteção em linha e receitas de processo
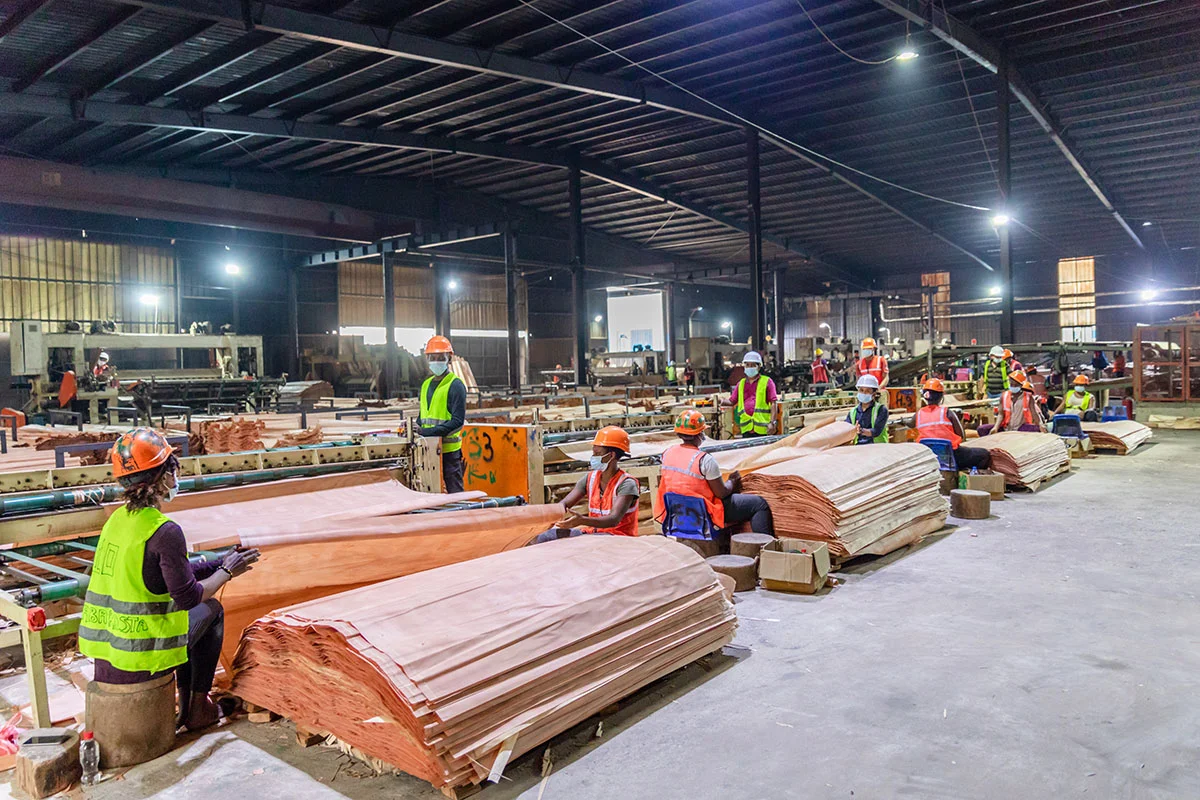
Os lotes de folha de madeira de resinosas variam muito. Depender do julgamento visual do operador (“verificar a cor”) é instável. As linhas modernas devem:
Instalar medidores de humidade do tipo resistivo ou de micro-ondas na saída, ligados ao PLC.
Armazenar receitas de secagem (temperatura, humidade, velocidade da correia) para cada espécie (pinho, eucalipto, choupo) e mudar com um clique ao trocar de material.
Amostrar 3–5 folhas por turno, medindo o teor de humidade nos quatro cantos e no centro. Se o desvio exceder 2%, ajustar imediatamente a velocidade do ventilador e da correia.
Conclusão
Secar folhas de madeira macia é um ato de equilíbrio. O lema é: secagem lenta a baixa temperatura + transição para alta humidade + pressão de ar suave e uniforme + retenção de humidade nas bordas + condicionamento pós-secagem. É sempre melhor secar um pouco mais devagar do que apressar a produção e acabar com folhas de madeira enroladas, quebradiças ou manchadas de resina, que reduzem a qualidade do seu produto e desperdiçam cola nas etapas seguintes.
Para as fábricas de contraplacado e produtores de folhas de madeira que pretendem modernizar as suas linhas de secagem, o investimento em sistemas de triagem adequados, controlo de temperatura por zonas, ventiladores com VFD e deteção de humidade em linha tem um retorno rápido através da redução de rejeições e da poupança de combustível.
Está a planear otimizar o seu secador de folhas de madeira de resinosas existente ou adquirir um novo modelo energeticamente eficiente adaptado à sua mistura de espécies? A nossa equipa concebe soluções de secagem personalizadas para fábricas de contraplacado em todo o mundo, com configurações comprovadas para choupo, pinho, eucalipto e muito mais. Contacte-nos hoje para discutir as suas necessidades de produção e receber uma proposta detalhada.