

Porque é que o teor de humidade do folheado varia
Poucos problemas de qualidade frustram mais os operadores de fábricas de folheados do que um teor de humidade final irregular. Uma pilha sai com 8%, a seguinte com 15%. Numa mesma folha, as margens parecem secas enquanto o centro ainda está húmido. Os clientes queixam-se. O rendimento da prensa de colagem cai. E ninguém tem a certeza de onde exatamente o processo falhou.
Este artigo analisa todas as principais causas da humidade irregular do folheado após a secagem — desde defeitos dos equipamentos e configurações do processo até à variação da matéria-prima e ao erro do operador — e apresenta uma lista de verificação prática para identificar e corrigir rapidamente o problema real.
1. O equipamento: onde começa a maior parte dos problemas
Se o seu secador estiver mecanicamente em bom estado, a variação de humidade é geralmente controlável. Quando o equipamento começa a desviar-se, a secagem irregular surge rapidamente.
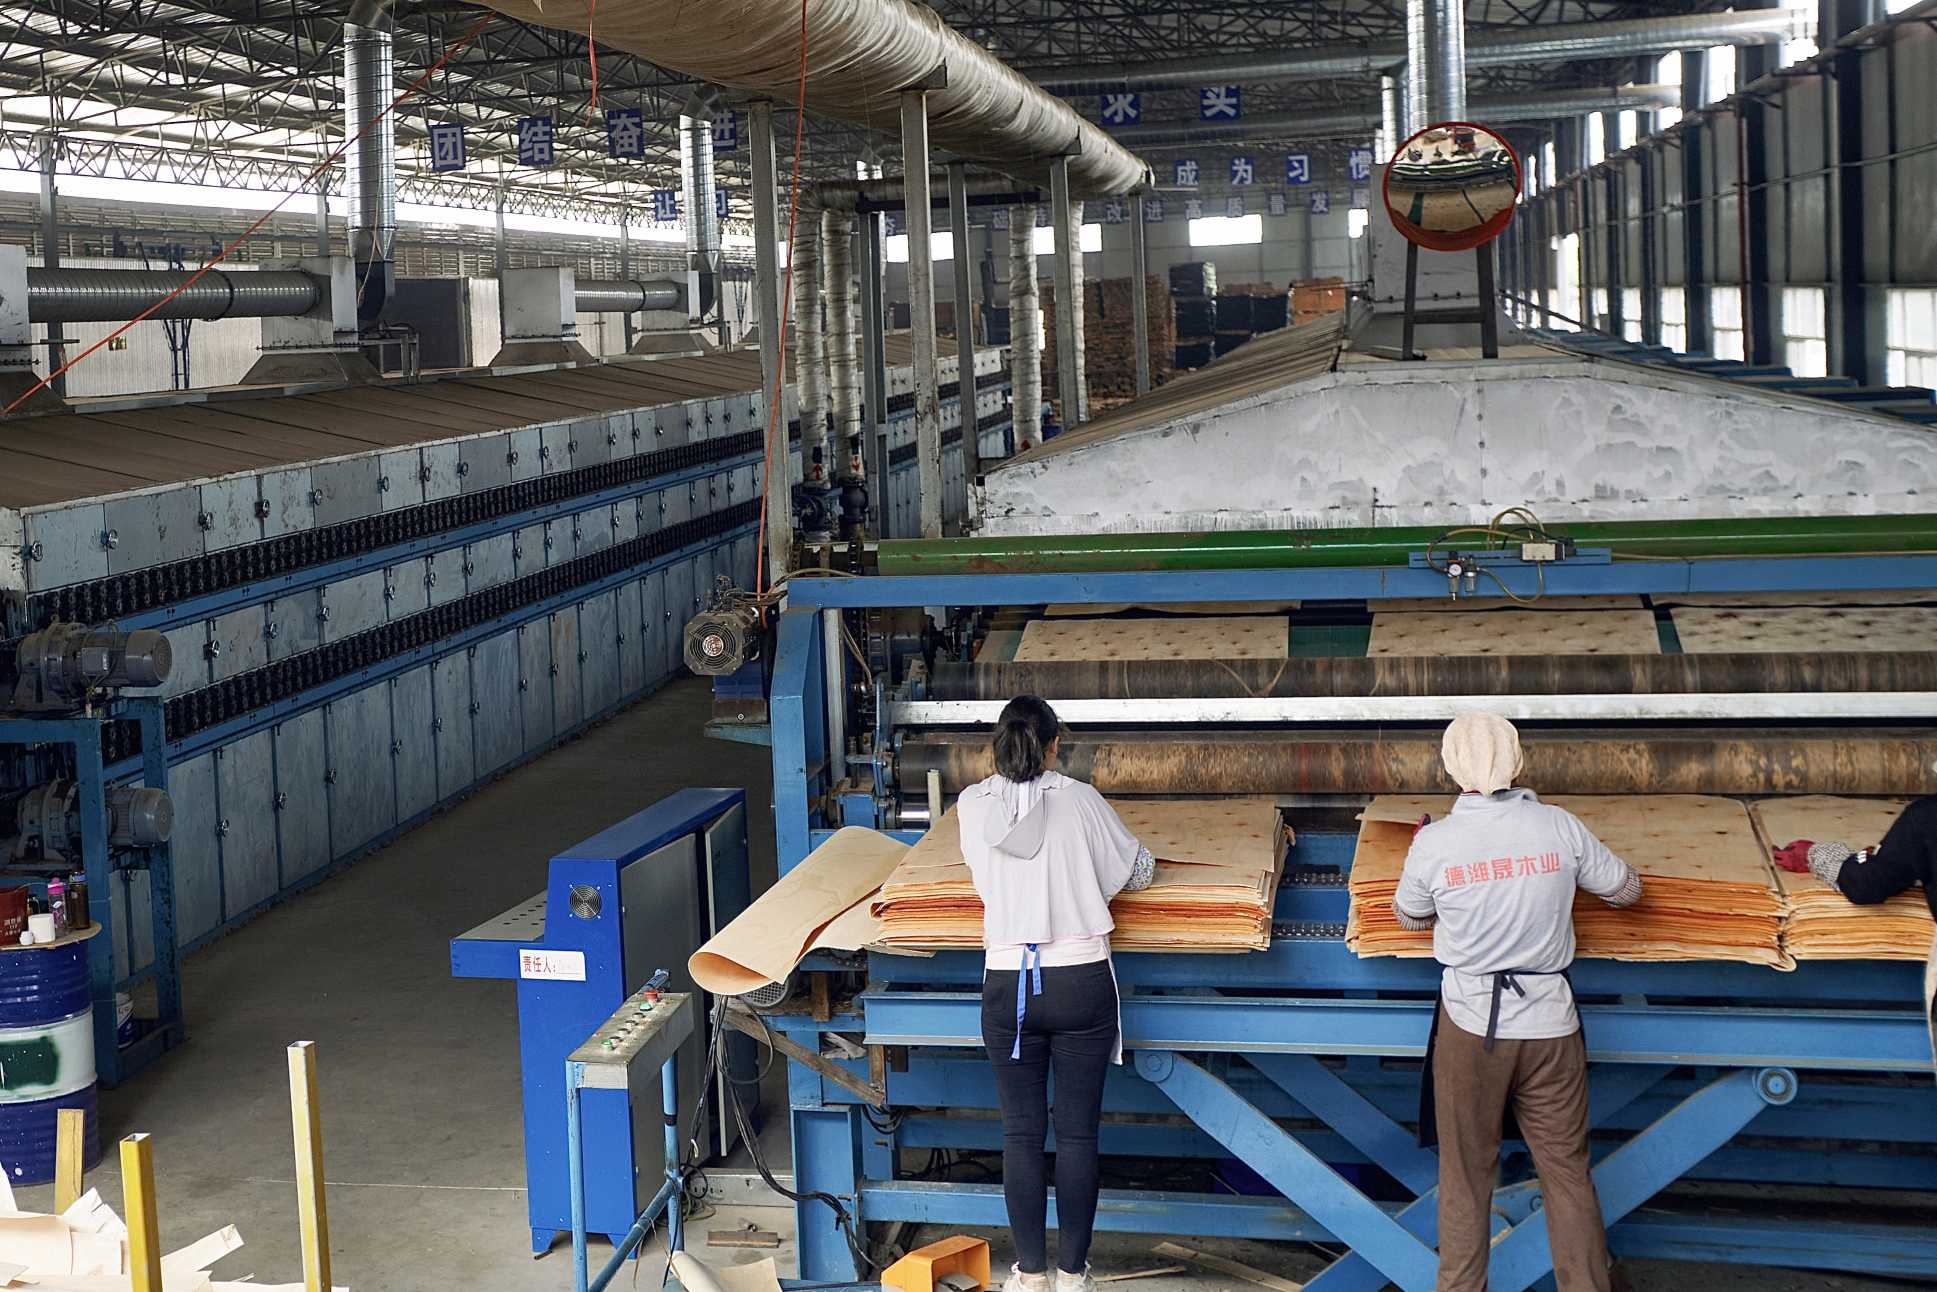
Condutas de jato de ar obstruídas ou deformadas.Esta é a causa número um na maioria dos estaleiros. O ar quente sai do secador através de fileiras de pequenos orifícios ou fendas ao longo das faces superior e inferior dos condutas. Ao longo de semanas de funcionamento, aparas de madeira, fragmentos de casca e névoa de resina acumulam-se e bloqueiam alguns desses orifícios. Se 10% ou mais dos orifícios de uma secção estiverem bloqueados, o folheado que passa por baixo dessa secção simplesmente não recebe calor suficiente. O resultado: uma faixa húmida bem visível ao longo da folha. As condutas que se deformaram devido aos ciclos térmicos agravam o problema ao alterar a folga entre a conduta e o folheado.
Fluxo de ar desequilibrado entre a esquerda e a direita.Os secadores com ventiladores montados lateralmente dependem de um design simétrico das condutas e de regulações equilibradas dos registos. Se um registo estiver parcialmente fechado, se um ventilador estiver a desgastar-se ou se um dos lados do armário tiver uma fuga de ar, um dos lados do folheado seca mais do que o outro. É comum observar uma variação de humidade de 3%–5% entre as margens esquerda e direita quando isto acontece.
Variação de altura dos rolos ou da correia de malha.Os rolos de acionamento desgastam-se de forma irregular. Os rolamentos cedem. As correias de malha esticam-se e desviam-se do centro. Quando o folheado se aproxima do conduta superior de um lado, esse lado recebe mais calor e seca mais depressa. O outro lado, mais afastado da fonte de calor, permanece húmido. Um desvio de altura de apenas 10 mm pode causar uma diferença de humidade mensurável.
Isolamento danificado ou vedantes avariados.O calor escapa através de painéis danificados, juntas de portas desgastadas e escotilhas de serviço abertas. A zona junto à fuga fica mais fria e o folheado que passa por essa zona seca mais lentamente. Com o tempo, o efeito agrava-se porque o sistema de controlo tenta compensar aumentando a temperatura global — o que acaba por secar excessivamente as folhas nas zonas quentes.
Deriva do sensor.Os termopares e as RTDs sofrem deriva com a idade. Se um sensor lê 10 °C a menos, o sistema de controlo pensa que a zona está no ponto de ajuste quando, na realidade, está a aquecer de menos. Pior ainda, muitos secadores medem a temperatura apenas na linha central da câmara. As temperaturas nas extremidades — que são frequentemente 5 °C a 15 °C mais baixas — nunca são vistas pelo controlador.
2. Definições do processo: quando a máquina está bem, mas a receita está errada
Por vezes, todos os componentes funcionam perfeitamente e ainda assim obtém-se variação — porque os parâmetros estão errados para o que se está a produzir.
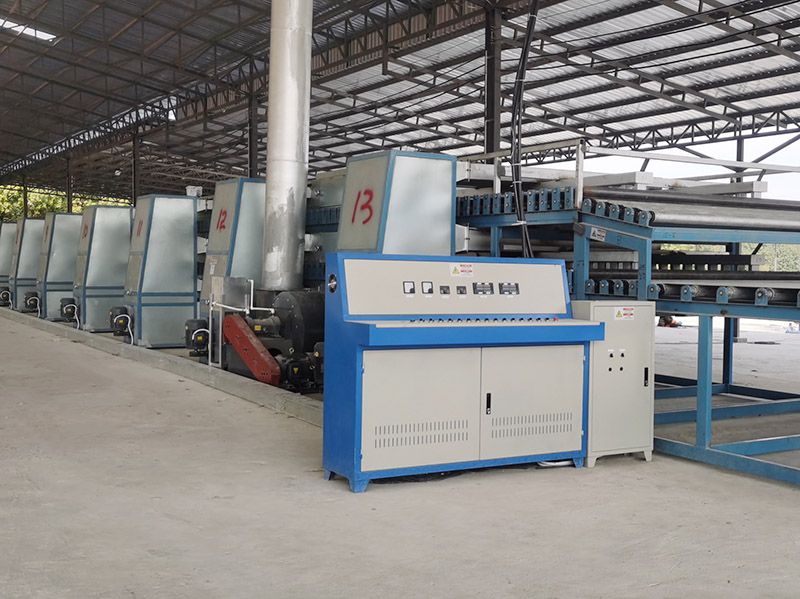
Velocidade da linha demasiado rápida.Este é o erro mais comum, impulsionado pela pressão da produção. Quando se força o VFD para além do tempo de permanência previsto, o folheado espesso sai do secador com o núcleo húmido. As folhas finas podem ficar bem, mas qualquer espessura acima de 2,5 mm apresentará um gradiente de humidade ao longo da espessura. A solução não é complicada: abrandar ou adicionar andares.
Sem zonamento de temperatura.Secadores baratos de zona única obrigam-no a escolher uma única temperatura para toda a câmara. Isso significa que está sempre a fazer um compromisso entre a secagem excessiva da superfície e a secagem insuficiente do núcleo. Os secadores multizona adequados utilizam uma zona de pré-aquecimento (80–100 °C), uma zona de secagem principal (120–160 °C) e uma zona de arrefecimento (abaixo de 40 °C). Sem este gradiente, a água não consegue migrar para fora da fibra de forma ordenada.
Definições erradas após a mudança de espessura.Passar de folha de 1,7 mm para 3,0 mm sem ajustar a velocidade ou a temperatura é pedir problemas. O material fino seca numa fração do tempo. Processe material espesso com definições de material fino e ele sai húmido. Processe material fino com definições de material espesso e ele sai quebradiço e demasiado seco. Cada espessura precisa da sua própria receita.
Humidade alvo definida demasiado baixa.Perseguir 6% de MC final quando a norma da sua planta é 10%–12% obriga o secador a funcionar mais tempo e a temperaturas mais altas. As folhas finas atingem 4% enquanto as folhas espessas ainda estão a subir. A dispersão aumenta. Defina um objetivo realista para o seu produto e o seu clima, e mantenha-o.
3. Matéria-prima: a variável que não pode controlar mas deve gerir
Dispersão do teor de humidade inicial. O folheado acabado de descascar do mesmo tronco pode variar entre 50% na ponta fina e 75% na base. As camadas externas cortadas mais cedo no tronco ficam mais húmidas do que as camadas internas. Se carregar tudo isto no secador sem separar, as folhas mais húmidas nunca secarão até ao objetivo numa única passagem. A única solução fiável é separar o folheado por MC inicial aproximado e secar cada classe separadamente.
Espécies misturadas. O choupo, o pinho, a madeira de borracha, o eucalipto e a bétula secam todos a ritmos diferentes. O choupo seca quase duas vezes mais depressa do que o eucalipto à mesma temperatura. Misturar espécies num lote de secador garante que algumas folhas ficarão sobresecas enquanto outras ainda estarão húmidas.
Variação de espessura dentro de uma folha.Facas gastas, barras de pressão desalinhadas e regulações instáveis do torno produzem folheado que varia 0,3–0,5 mm ao longo da largura. As secções finas secam primeiro e continuam a absorver calor enquanto as secções espessas ainda estão a libertar humidade. O resultado é uma folha que parece seca nas bordas e húmida no meio.
Folheado enrolado ou dobrado.As folhas que entram no secador onduladas, enroladas ou dobradas criam bolsas de ar. Os pontos altos ficam próximos do conduta e queimam-se. Os pontos baixos e as dobras recebem quase nenhum fluxo de ar e permanecem húmidas. Um empilhador automático ou um alisador na alimentação ajuda, mas a verdadeira solução é uma melhor manutenção do torno e secagem imediata após o desenrolamento.
4. Erro do operador: coisas simples que arruínam bom equipamento
Carregamento descentrado.Se a folha entrar no secador deslocada para a esquerda ou para a direita, uma borda fica mais próxima do conduta do lado mais próximo. Essa borda seca em excesso; a borda oposta seca insuficientemente. Forme os operadores para centrarem cada folha, ou instale guias mecânicos na alimentação.
Alimentação de folhas duplas. Ocasionalmente, duas folhas empilhadas passam juntas no carregamento manual. A folha superior seca razoavelmente bem; a folha inferior fica isolada pela folha superior e sai com um teor de humidade (MC) superior a 20%. Os alimentadores automáticos com sensores óticos eliminam em grande parte este problema, mas as linhas manuais exigem operadores vigilantes.
Espaçamento irregular. Intervalos entre folhas que variam de 50 mm a 500 mm causam uma distribuição desigual do fluxo de ar pela câmara. As secções sobrecarregadas impedem que o ar quente chegue às folhas a jusante. Um espaçamento consistente — ou, melhor ainda, uma alimentação contínua — mantém o fluxo de ar estável.
Falta de limpeza de rotina. Os condutas, os canais de retorno de ar e as superfícies do permutador de calor acumulam pó e aparas. Ao fim de algumas semanas, o fluxo de ar diminui de forma mensurável. O teor de humidade aumenta gradualmente e a dispersão alarga-se. Um plano de limpeza semanal previne isto por completo.
5. Ambiente: o fator invisível
Humidade elevada na oficina.Em estações de monção ou em locais costeiros, uma humidade relativa ambiente superior a 80% faz com que o folheado quente que sai do secador reabsorva humidade em poucos minutos. O teor de humidade superficial pode subir 2%–3% antes de a pilha ser envolvida. Uma zona de arrefecimento desumidificada ou o envolvimento imediato à saída resolvem este problema.
Infiltração de ar frio à entrada.Tiras de cortina em falta ou rasgadas na extremidade de carregamento deixam entrar ar frio e húmido. O folheado fresco que passa por essa zona perde calor pela superfície, atrasando a migração inicial da humidade. Substitua as cortinas regularmente.
Empilhamento a quente.As folhas que saem acima de 50 °C e são imediatamente empilhadas redistribuem a humidade interna para o centro da pilha. As folhas exteriores arrefecem e secam mais; as folhas interiores voltam a humedecer-se. Arrefeça sempre abaixo de 40 °C antes de empilhar, ou utilize uma secção de arrefecimento por ar forçado.
6. A lista de verificação de diagnóstico rápido
Quando surge variação de humidade no pavimento, verifique estes seis pontos por ordem:
Meça a velocidade do ar na face do conduta.Percorra toda a largura com um anemómetro. Uma variação superior a ±15% significa que existe um bloqueio ou um problema no ventilador.
Inspecione visualmente os orifícios dos condutas.Abra as portas de acesso. Se mais de 10% estiverem bloqueadas, agende uma limpeza imediatamente.
Verifique a altura do rolo ou da correia.Utilize uma régua e um nível. Qualquer secção com mais de 5 mm fora do plano necessita de ajuste.
Verifique os sensores.Compare a temperatura da zona apresentada no visor com a de um termómetro de infravermelhos portátil no mesmo local.
Teste o teor de humidade (MC) do folheado à entrada.Amostre aleatoriamente 10 folhas. Se o teor de humidade inicial variar mais de 15%, é necessário separar antes da secagem.
Observe a alimentação.Fique na extremidade de carregamento durante 10 minutos. Cada folha está centrada? O espaçamento é consistente? Estão a passar folhas duplas?
7. Conclusão
A humidade irregular do folheado raramente se deve a uma única falha catastrófica. Normalmente é desequilíbrio do fluxo de ar, mais variação do material recebido, mais uma definição de processo que já não corresponde ao que está a produzir. Corrija primeiro o fluxo de ar — isso resolve 70% dos casos. Depois, classifique o seu folheado à entrada por espessura e humidade aproximada. Em seguida, defina a receita correta de velocidade e temperatura para cada tipo de produto.
Na Shine Machinery, os nossos secadores são concebidos com controlo de temperatura por zonas, fluxo de ar simétrico equilibrado e ajuste de velocidade acionado por VFD, especificamente para minimizar a dispersão de humidade. Quando dimensionamos uma linha para a sua fábrica, temos em conta a sua mistura de espécies, a gama de espessuras e o clima local, para que o equipamento chegue pronto a manter uma variação de humidade de ±1,5% desde o primeiro dia.
Envie-nos as especificações típicas do seu folheado e a descrição do seu problema atual de humidade. Diremos se se trata de um problema de equipamento, de processo ou de material — e exatamente o que alterar.