

Teor de humidade do folheado: impacto na produção de contraplacado
No fabrico de contraplacado, o teor de humidade (TH) das folhas de madeira é, sem dúvida, o parâmetro de processo mais sensível e crítico. A experiência da indústria mostra que mais de 70% dos defeitos de qualidade no contraplacado — como bolhas, delaminação e empenamento — podem ser atribuídos a um controlo inadequado da humidade das folhas. Quer seja proprietário de uma fábrica de contraplacado, gestor de produção ou comprador a avaliar a qualidade dos fornecedores, compreender como o TH das folhas afeta cada etapa da produção é essencial para reduzir custos e melhorar a consistência do produto.
Este artigo analisa o impacto multidimensional do teor de humidade das folhas na produção de contraplacado, desde a ligação da cola até ao consumo de energia, e fornece orientações práticas de controlo.
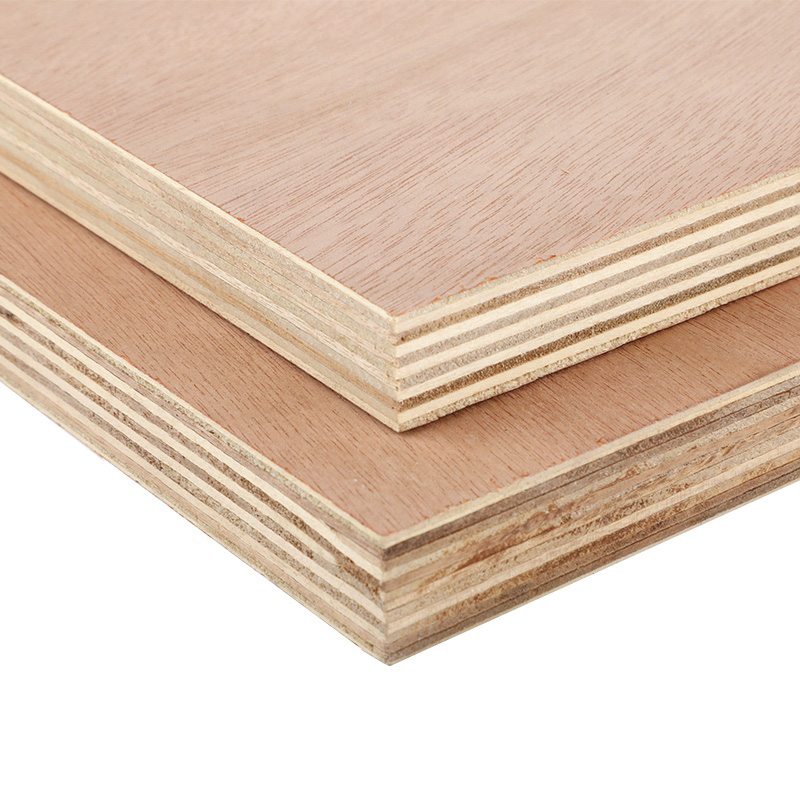
1. Impacto na resistência da ligação e na qualidade da cola
A cura dos adesivos (ureia-formaldeído, fenol-formaldeído, MDI, etc.) requer condições específicas de temperatura e humidade. Tanto um TH excessivamente alto como baixo perturbam este equilíbrio.
Quando o TH é demasiado baixo (<6%):
Cura prematura (pré-cura): Durante a prensagem a quente, a humidade insuficiente no folheado faz com que a linha de cola solidifique demasiado rapidamente, formando uma película seca e fraca. A resistência da ligação cai abruptamente.
Penetração excessiva da cola: O folheado seco atua como uma esponja, absorvendo o adesivo profundamente na madeira e deixando uma camada superficial “faminta de cola”. Isto resulta numa adesão fraca ou mesmo em juntas abertas.
Densificação da superfície: O folheado sobresseco tem lenhina endurecida na superfície, reduzindo o entrelaçamento mecânico com a cola.
Quando o teor de humidade é demasiado alto (>14%):
Formação de bolhas e delaminação: Grandes quantidades de água livre transformam-se em vapor a 100°C+ durante a prensagem. Se o vapor não conseguir escapar, acumula-se nas linhas de cola mais fracas, causando separação interna e bolhas na superfície — defeitos frequentemente fatais.
Diluição da cola:O excesso de água dilui o adesivo, reduzindo a força de adesão e, por vezes, causando “efervescência” (cura incompleta).
Tempo de prensagem prolongado:Mais humidade significa que é necessária mais energia para a evaporação antes de a temperatura atingir o ponto de cura da cola (120–140°C), reduzindo o rendimento.
Intervalos ideais de teor de humidade:
Folheados de face/verso: 8%–10% (ligeiramente inferior para acabamento superficial e ligação forte)
Folheados de alma: 10%–12% (ligeiramente superior para fornecer vapor que promove o escoamento da cola)
Dentro do mesmo painel, a variação do teor de humidade entre camadas deve ser ≤2% para evitar desequilíbrio de tensões.
2. Impacto na prensagem a quente e no consumo de energia
O teor de humidade afeta diretamente a quantidade de energia necessária e a duração da prensagem.
Condição de teor de humidade |
Efeito na prensagem a quente |
Consequência energética |
|---|---|---|
Demasiado alto |
É necessário evaporar grandes quantidades de água livre antes de a cola curar |
O consumo de vapor/eletricidade aumenta 15%–30%; o tempo de ciclo prolonga-se 20%–40% |
Demasiado baixo |
Aquece rapidamente, mas a cola pré-cura; pode ser necessária uma temperatura mais elevada |
Temperatura mais elevada → maior consumo de energia; risco de queimadura do folheado |
Ótimo e uniforme |
A humidade cria vapor suave que ajuda o escoamento da cola, e depois cura rapidamente |
Ciclo de prensagem mais curto, custo energético mais baixo |
Uma regra prática útil: dentro do intervalo razoável, cada redução de 1% no teor de humidade (MC) do folheado pode encurtar o tempo de prensagem a quente em cerca de 3%–5%. No entanto, a secagem excessiva obriga a adicionar vapor ou a prolongar o tempo de permanência, anulando a poupança.
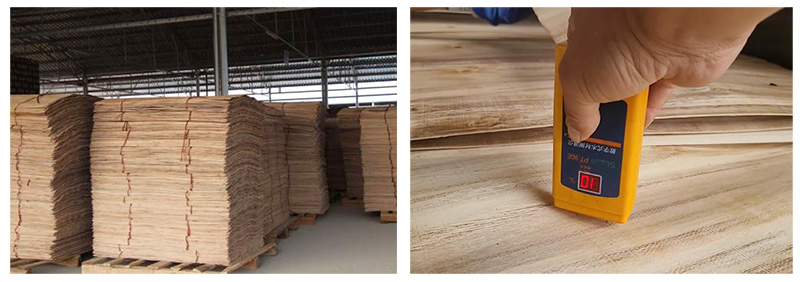
3. Impacto na Estabilidade Dimensional e no Empenamento
A humidade irregular é um assassino oculto da planura do contraplacado.
O gradiente de humidade cria tensão interna: Se o folheado da face estiver a 6% e o núcleo a 14%, a humidade migra do núcleo para a face após a prensagem. Ao arrefecer, o núcleo retrai mais do que a face, causando empenamento ou torção.
Deformação após a instalação: O contraplacado com humidade inicial irregular continuará a absorver ou a libertar humidade no local do cliente, levando a empolamento do pavimento, desalinhamento das portas dos armários ou abaulamento da cofragem.
Tensão de corte entre camadas:Durante a montagem, se as folhas adjacentes tiverem um teor de humidade significativamente diferente, as suas taxas de retração divergem após a colagem, gerando forças de corte que podem causar delaminação a longo prazo.
4. Impacto no consumo de cola e nos custos
Humidade extrema desperdiça adesivo:
Demasiado seco: A cola penetra demasiado fundo → é necessário aumentar a quantidade de cola em 10%–15% para compensar.
Demasiado húmido: A cola é diluída → o teor efetivo de sólidos diminui, exigindo mais cola ou um adesivo de maior concentração.
Teor de humidade ótimo: A cola forma uma película uniforme com profundidade de penetração de apenas 0,1–0,3 mm, minimizando o consumo.
Por exemplo, numa linha de produção de 500 folhas de contraplacado por dia, reduzir o teor médio de humidade das folhas de 15% para 10% pode poupar aproximadamente 200–500 dólares diários em custos de adesivo (dependendo do tipo de cola), reduzindo também as rejeições relacionadas com bolhas.
5. Impacto na manipulação e montagem das folhas
Folheados demasiado secos: Tornam-se quebradiços e partem-se facilmente durante o manuseamento, a pré-prensagem e o carregamento. Folheados finos (<0,6 mm) podem ser impossíveis de processar sem fissuras.
Folheados demasiado húmidos:São macios e propensos a enrugar, dificultando o alinhamento das camadas. As bordas podem não ficar retas, aumentando o desperdício no aparamento. Os folheados húmidos também tendem a colar-se uns aos outros, atrasando as linhas automáticas de montagem.
Folheados devidamente secos:Possuem flexibilidade e elasticidade ideais — nem quebram nem enrugam — permitindo uma montagem mais rápida e precisa e um melhor desempenho na pré-prensagem.
6. Requisitos de humidade para diferentes adesivos
Diferentes sistemas de cola têm tolerâncias distintas de teor de humidade (MC):
Tipo de adesivo |
Teor de humidade ideal do folheado |
Razão |
|---|---|---|
Ureia-formaldeído (UF) |
8%–12% |
Sensível à humidade; teor de humidade elevado causa bolhas, teor de humidade baixo causa pré-cura |
Fenol-formaldeído (PF) |
10%–14% |
Cura mais lenta, necessita mais calor/humidade; elevada resistência à água |
Modificado com melamina |
8%–11% |
Semelhante ao UF mas com melhor resistência ao calor; intervalo de teor de humidade ligeiramente mais amplo |
MDI (Isocianato) |
5%–10% |
Extremamente sensível à água; a humidade reage com o MDI e consome a cola |
Cola à base de soja/bio |
8%–12% |
A cura depende da evaporação da água; um teor demasiado elevado favorece o aparecimento de bolor, um teor demasiado baixo enfraquece a ligação |
7. Melhores práticas de controlo da produção
Para manter um teor de humidade (MC) ideal, implemente estas medidas:
Condicionamento após a secagem: Após o secador, armazene as folhas de madeira numa câmara de amortecimento durante 12 a 24 horas para uniformizar o MC (variação interna <2%).
Medidores de humidade em linha: Instale sensores de resistência ou de micro-ondas antes da prensagem a quente. Ligue os dados aos controlos de velocidade/temperatura do secador para ajuste em tempo real.
Controlo diferenciado entre o miolo e a face: Permita que as folhas do miolo tenham um MC 2%–3% superior ao das folhas de face. Durante a prensagem, esta ligeira migração de humidade para a superfície melhora efetivamente a colagem.
Gestão da humidade ambiental: Ajuste as definições do secador e o teor de sólidos da cola de acordo com as variações sazonais de humidade na oficina.
Empilhamento adequado: Cubra as pilhas de folheado para evitar a reabsorção de humidade ou a secagem ao ar irregular antes da colagem.
Conclusão
O teor de humidade do folheado é o “interruptor principal” da produção de contraplacado. Quando bem controlado, obtém-se uma colagem forte, baixo consumo de energia, empenamento mínimo e custos de cola reduzidos. Quando ignorado, enfrentam-se bolhas, delaminação, rejeições e desperdício de recursos. Para as fábricas de contraplacado que pretendem competir globalmente, investir na medição precisa da humidade e em processos de secagem consistentes não é opcional — é fundamental.
Pretende modernizar a sua linha de secagem de folheado ou adicionar deteção de humidade em linha à sua fábrica de contraplacado? A nossa equipa fornece soluções personalizadas para a secagem de folheado de resinosas e folhosas, ajudando-o a atingir o teor de humidade ideal em cada momento. Contacte-nos hoje para discutir as suas necessidades de produção e receber uma proposta detalhada.